Le système de compression choisi devra être efficient, efficace et flexible.
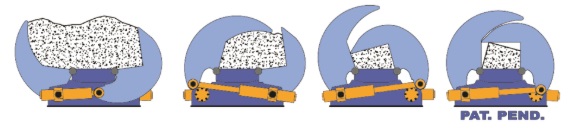
Aujourd’hui, la tendance est de proposer des caisses de précompression à volets oscillants. On pourrait dire que ces dernières années il n’y a pas de constructeur qui n’en produise pas, même ceux qui autrefois cherchaient à les discréditer.
Des caisses chargeables des deux côtés, avec une hauteur de chargement permettant de les alimenter avec les engins automoteurs habituels, en contrôlant visuellement la bonne répartition de la matière.
Les structures du bâti et des couvercles oscillants des caissons de précompression et d’alimentation doivent être en nid d’abeille.
En particulier, la structure en nid d’abeille des volets doit être fermée à l’extérieur par une tôle. La structure fermée garantit l’élasticité et empêche les déformations permanentes dues aux charges excentrées de compression et aux sollicitations de torsion, de préférence en acier à haute limite d’élasticité pour favoriser le retour élastique et éviter les déformations dues aux chocs.
L’épaisseur du matériau anti-usure à l’intérieur de la caisse de précompression, en contact avec la ferraille, ne doit pas être inférieure à 30 mm.
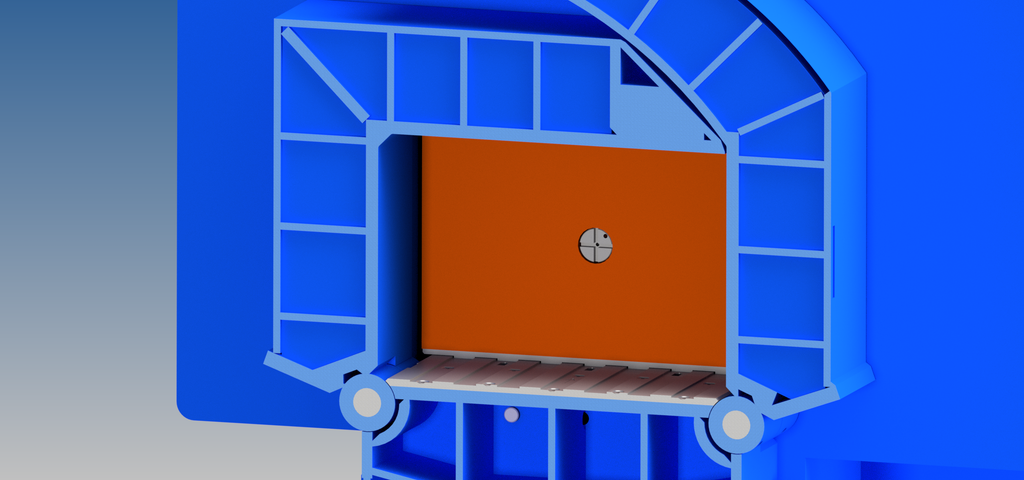
Au moins le plan de glissement du bâti doit être interchangeable et composé d’une tôle anti-usurequ’il est opportun de nervurer longitudinalement pour éviter que, pendant la phase de retour du poussoir, des tôles minces puissent s’accumuler dans la partie arrière en rayant la tige du vérin d’alimentation.
Il faut analyser l’uniformité des soudures longitudinales : réalisées à l’arc submergé, elles garantissent la constance et l’uniformité des cordons de soudure et une haute résistance aux sollicitations de fatigue.
Les logements des charnières et des axes de rotation des volets doivent être usinés mécaniquement une fois la structure terminée, et non soudés sur la structure brute, peut-être avec les vérins déjà montés : la précision de l’accouplement est fondamentale pour une longue durée de vie des charnières, des axes et des tiges de vérins.
Les deux volets de la caisse devraient être équipés d’une surcourse de compression pour amener la matière à des dimensions inférieures à la section transversale de la caisse, faciliter la poussée de la ferraille sous la cisaille et réduire sensiblement les usures ; on évite en particulier les vibrations du vérin d’alimentation provoquées par le frottement de la ferraille comprimée contre les parois de la caisse.
L’absence de surcourse provoque l’usure des tôles intérieures en contact avec la ferraille, aussi bien pendant la compression que pendant le glissement de la matière comprimée caisse fermé.
Un seul volet en surcourse, ce n’est que la moitié du travail…
Il faut en outre contrôler la position des charnières de rotation des voltes, qui doivent être placées de façon que la poussière, les liquides et les matériaux éventuellement corrosifs ne se déposent pas sur les tiges pendant la phase de compression de la ferraille, en endommageant le racleur et le chromage.
En pratique, au-dessus de la tige des vérins des volets doit être placée l’une des charnières soudées au bâti.
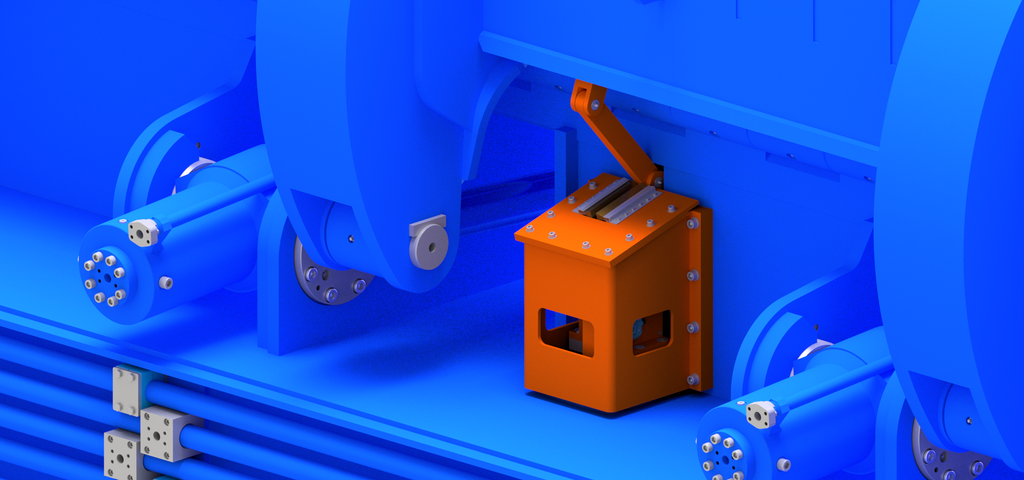
La position des voltes doit de préférence être contrôlée par des codeurs rotatifs ou linéaires ; la commande à genouillère avec codeur extérieur aux vérins est intéressante.
Le codeur protégé et extérieur aux vérins évite l’utilisation des fins de course mécaniques, des détecteurs de proximité et des capteurs linéaires intégrés aux vérins, facilement endommageables, difficiles à remplacer et à entretenir.
Le dispositif permet la commande de la surcourse et contrôle la position correcte des volets caisson fermé.
Le mouvement doux et sans à-coupsdes couvercles, aussi bien à l’ouverture qu’à la fermeture, peut être obtenu avec des codeurs rotatifs ou linéaires qui dialoguent, à travers un programme de travail correct, avec des dispositifs sur les distributeurs et des freins mécaniques réalisés dans le fond des vérins… le tout rigoureusement ensemble !
Les vérins qui commandent le mouvement des volets doivent être placés sous la caisse et non à l’extérieur, afin de les protéger contre la chute accidentelle de ferraille pendant les phases de chargement.
Il faut vérifier que les vérins des volets sont placés de façon à optimiser la transmission de la force de compression et à développer le couple maximal lorsque l’effort maximal est nécessaire.
Veillez à ce que la machine soit livrée avec les protections des vérins des volets et de leurs flexibles.
La section de la caisse, la capacité de chargement et la force de compression des volets doivent être adaptées à la force de coupe.
Il est inutile d’avoir une cisaille de 1000 tonnes si le caisson de précompression n’arrive pas à écraser la ferraille pour laquelle cette force de coupe est prévue. L’expérience conseille, pour les dimensions des sections de coupe : 600x800 mm jusqu’à 600 tonnes de force de coupe ; 600x900 mm de 600 à 800 tonnes de force de coupe ; 700x1000 mm de 1000 à 1200 tonnes de force de coupe ; 800x1100 mm de 1200 à 1500 tonnes de force de coupe.
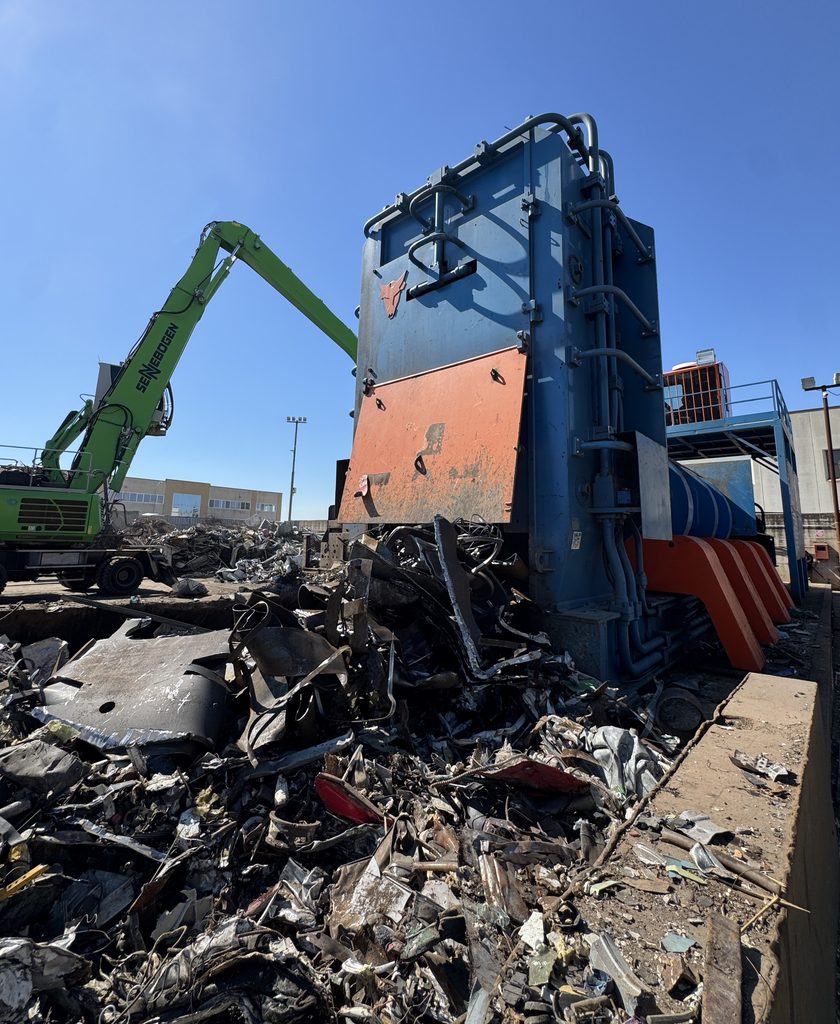
Parmi les facteurs qui conditionnent et limitent la productivité des presses-cisailles, une grande attention doit être portée au temps que l’opérateur met à préparer la ferraille avant d’appuyer sur le « start » du cycle automatique de cisaillage.
Il ne suffit donc pas d’évaluer les presses-cisailles pour leur solidité et leur robustesse : il faut aussi les évaluer pour leur productivité qui, entre autres paramètres, dépend de l’aptitude du système de précompression à s’adapter aux différents types de ferraille avec des mouvements alternés, indépendants et successifs des volets.
La caisse d’alimentation ouvert doit disposer d’une grande capacité, permettant d’y préparer de plus grandes quantités de ferraille à précomprimer à chaque chargement.
À considérer : la fourniture d’un système de préchargement latéral pour réduire sensiblement les temps morts d’alimentation et augmenter la productivité. La trémie de préchargement doit impérativement être en acier anti-usure à haute résistance pour éviter les déformations dues aux inévitables chocs pendant la phase de chargement.
Les vérins à double effet qui commandent la course de basculement doivent être freinés en fin de course et prévoir des codeurs rotatifs ou linéaires pour le contrôle de la position, pour adoucir les mouvements et éviter les chocs, aussi bien à l’ouverture qu’à la fermeture.
ING. CLAUDIO COLOMBO