La cisaille est la partie la plus délicate de la machine : celle qui subit les plus fortes usures et sollicitations et qui mérite sans aucun doute la plus grande attention dans le choix des solutions constructives, pour éviter avec le temps des interventions fréquentes et des coûts d’entretien élevés.
Neuves, elles sont toutes, ou presque, apparemment à la hauteur de la tâche qui les attend, mais le vrai juge est le temps, et avec le temps apparaissent et, malheureusement, se subissent les problèmes dus aux choix erronés ou faits sans l’attention nécessaire.
Pour la cisaille, il faut analyser le nombre de vérins de coupe et de compression verticale.
L’adoption de deux vérins de coupe, par rapport au choix d’un seul vérin, a permis de réduire au minimum le frottement de contact.
Le système de coupe est plus équilibré, avec pour conséquence une plus grande capacité de coupe et une moindre usure des guidages, au profit d’une plus longue durée de vie.
Avec le double vérin, à encombrement égal de la structure de la cisaille, on améliore aussi les rapports de guidage des pistons et on réduit les usures et les interventions d’entretien.
Enfin, il est plus facile de démonter deux petits vérins qu’un vérin de grandes dimensions.
La force de compression verticale (pression spécifique > 500 N/cm²) qui précède la coupe revêt, tout comme la force de coupe, une importance fondamentale dans la production d’une ferraille de qualité.
Plus la ferraille est comprimée, plus la charge utile des moyens de transport et le chargement du panier en aciérie augmentent.
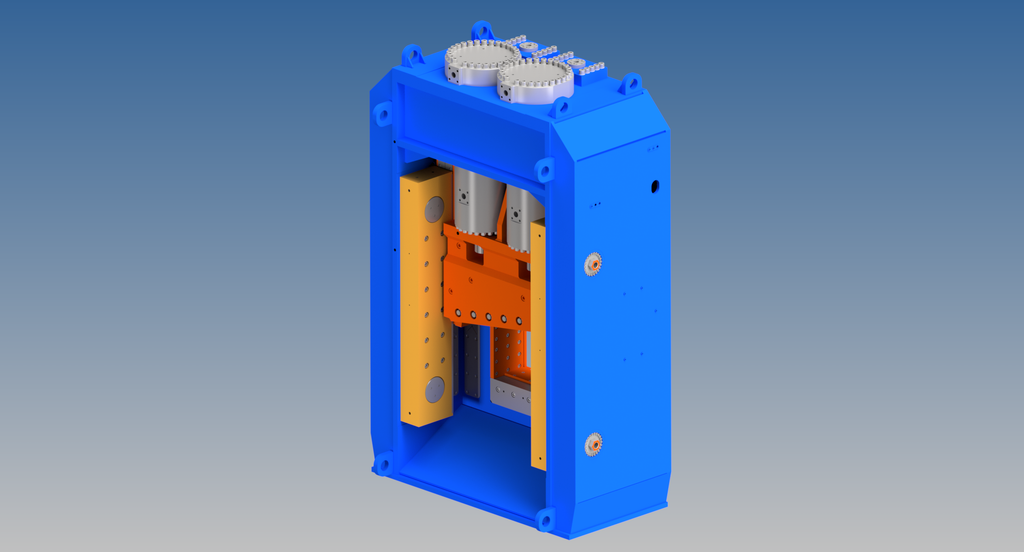
Dans une cisaille, ce qui compte, c’est la forme, le dimensionnement de la surface des guidages et le « rapport de guidage », c’est-à-dire le rapport entre la longueur des guidages et la largeur de coupe (L/l > 1,5).
Un rapport faible et un dimensionnement insuffisant signifient de fortes concentrations d’efforts sur les guidages et sur le porte-lame, avec pour conséquence une usure précoce et une durée de vie limitée tant des guidages que des lames, ainsi que des surcharges sur le porte-lame et sur la structure de la cisaille.
Le résultat d’un mauvais choix, ce sont, avec le temps, des interventions d’entretien fréquentes et des coûts d’exploitation élevés.
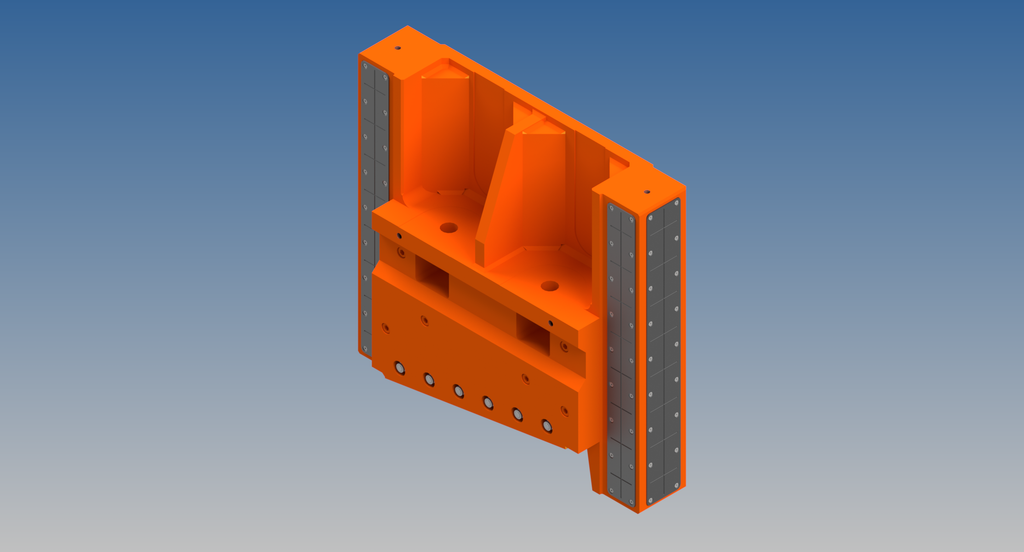
On conseille des guidages prismatiques à 6 faces qui, usinés mécaniquement et avec précision, sont la solution idéale pour transférer et répartir les forces de coupe dans la structure et simplifier, par rapport à d’autres solutions, les opérations de réglage.
Les matériaux choisis pour les guidages fixes et mobiles de la cisaille et leur lubrification revêtent aussi une grande importance : ce sont des choix qui déterminent, avec d’autres, le pourcentage de force perdu par frottement.
Pour l’accouplement guidages fixes-guidages mobiles, il faut préférer un matériau synthétique sur acier fortement allié et trempé : ce choix permet aux particules solides présentes dans la poussière de s’incruster dans le matériau plastique, en évitant les grippages par glissement.
Les guidages synthétiques sont autolubrifiants et l’absence temporaire de lubrifiant ne compromet pas leur durée de vie, tandis que les autres solutions doivent être soigneusement lubrifiées et souffrent de l’usure due aux poussières.
Avec la possibilité d’utiliser des matériaux composites de nouvelle génération, les guidages à accouplement acier sur acier ou bronze sur acier sont une solution désormais dépassée et obsolète.
Le réglage du jeu entre les lames et la récupération de la tolérance correcte des jeux du porte-lame mobile doivent pouvoir se faire en sécurité, par des manœuvres simples pouvant être confiées même à une main-d’œuvre non spécialisée ; une solution éprouvée avec succès est l’adoption de lardons réglables par des axes excentriques, technique qui facilite et simplifie les opérations d’entretien par rapport à d’autres solutions.
Le choix de l’angle d’inclinaison de la lame mobile revêt une importance fondamentale dans une cisaille destinée à la coupe de la ferraille. Sa valeur doit équilibrer la plus grande capacité de coupe avec les surcharges dues à un excès d’inclinaison.
Les constructeurs les plus reconnus ont opté pour des angles de coupe compris entre 7° et 10°.
Seuls quelques-uns ont fait le choix d’angles de coupe de 12 degrés et plus.
Avec des angles proches de 12°, pendant la coupe la matière est poussée contre la paroi de la cisaille dans le sens de l’ouverture de la lame, ce qui signifie induire des forces latérales qui provoquent des charges excentrées sur le porte-lame mobile, une surcharge des structures, une augmentation des sollicitations sur la paroi de la cisaille et un fort frottement entre les guidages latéraux.
On a constaté qu’avec une inclinaison de la lame mobile supérieure à 10°, à l’avantage d’une petite augmentation de la capacité de coupe s’oppose une augmentation sensible des usures, encore plus évidente si, outre un angle de coupe excessif, les guidages ne sont pas suffisamment dimensionnés.
Conclusion : pour un choix peu avisé, ce qui est en jeu, c’est l’usure rapide des guidages, et ce que l’on a gagné en capacité de coupe, on l’a perdu en frottement.
Les machines avec des angles de coupe de 9 et 10 degrés, selon les forces de coupe, sont le juste compromis entre l’efficacité de la coupe, l’usure des guidages et les surcharges sur le porte-lame mobile et sur la structure de la cisaille.
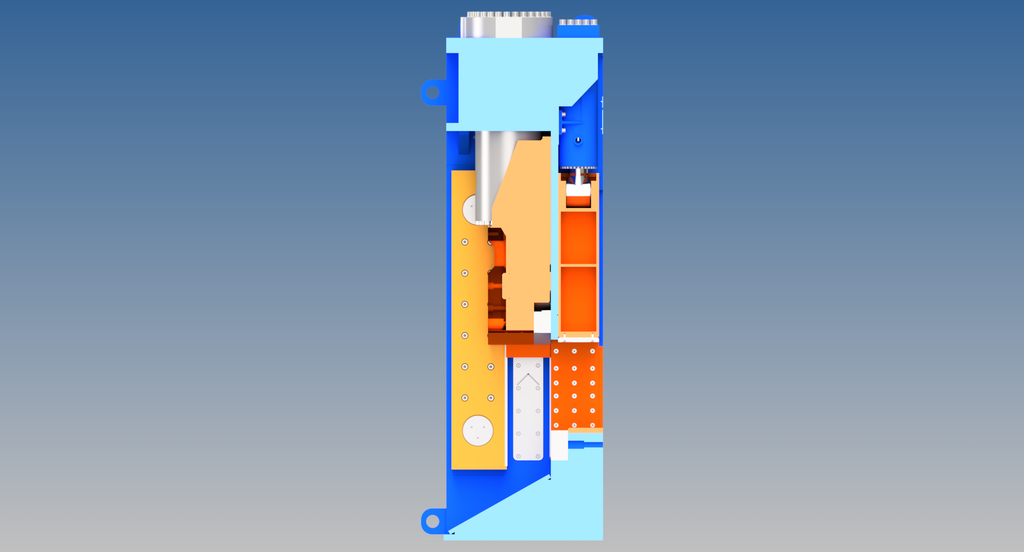
Il est important aussi d’analyser comment les lames sont fixées et protégées dans leur logement.
Les lames doivent avoir pour logement un porte-lame amovible, qui est lui-même logé dans la structure de la cisaille et du porte-lame mobile.
Il ne faut pas sous-estimer le choix constructif du logement d’appui des lames et la solidité de la structure de support du porte-lame.
Une construction inappropriée et l’utilisation de matériaux de mauvaise qualité pour le porte-lame et son logement peuvent provoquer avec le temps la déformation du plan d’appui, causant une déformation permanente qui empêche le jeu correct entre les lames et, par conséquent, la rupture des couteaux.
Une bonne surface d’appui et une structure de base en acier à haute limite d’élasticité protègent le plan contre la déformation.
Alors que le porte-lame mobile peut être extrait de son logement s’il est nécessaire de rétablir les plans d’appui, les plans d’appui usinés dans la structure de la cisaille ne sont en revanche pas facilement accessibles.
Pour cette raison, pour le logement usiné dans la structure de la cisaille, il faut choisir de prévoir des surfaces d’appui adaptées aux différentes forces de coupe, en intégrant dans la structure des plaques d’acier de forte épaisseur à haute limite élastique.
Lorsque les vis de fixation des lames fixes sont démontables par l’avant, leurs logements doivent être équipés de douilles interchangeables.
Le dessin montre une solution avec des bagues de guidage, qui a pour but de bloquer les lames dans leur logement et qui a donné de bons résultats pratiques.
En conclusion, pour obtenir la constance des caractéristiques de coupe et une longue durée de vie des lames et des guidages, il faut disposer de logements de porte-lame appropriés avec de larges surfaces d’appui, de vis de lame mises en tension et sans jeu radial, et d’un porte-lame mobile bien structuré dans la partie qui supporte le logement de lame.
Une déformation élastique excessive du porte-lame mobile pendant la coupe provoque la rupture des lames.
Et les usures ?
Il y a des années (beaucoup), le responsable de la recherche et du développement d’une importante société française avait l’habitude de dire : « je ne ferai jamais acheter à ma société une cisaille “jetable” ».
Méfiez-vous toujours des cisailles à guidages soudés et/ou dépourvues de tôles d’usure interchangeables sur les surfaces en contact direct avec la ferraille.
Elles coûtent peut-être moins cher à l’achat, mais au bout du compte ce sont les ennuis !!
Comme il le disait : « elles sont comme ces rasoirs bon marché : quand ils perdent leur fil, ils sont bons à jeter ».
ING. CLAUDIO COLOMBO